bloguer

Maison

bloguer

  • Deburring: The Most Overlooked Manufacturing Process for Industrial Valves | GEKO Valve
    Deburring: The Most Overlooked Manufacturing Process for Industrial Valves | GEKO Valve
    Nov 18, 2026
    Deburring: The Most Overlooked Manufacturing Process for Industrial Valves During valve manufacturing, there is one peculiar process: almost every factory performs it, yet few treat it as a specialized technical discipline. Deburring is required after machining, tapping threads, and drilling holes. It must be completed for intersecting internal valve‑body holes, areas adjacent to sealing surfaces, and even parts that appear perfectly clean before assembly. In many production facilities, deburring has no dedicated workstation. Operators may handle it casually during machining, pass it to the next workflow, or perform rework only after burrs are discovered. Burrs are tiny defects. Unlike out‑of‑tolerance dimensions detectable via measurement, pressure leakage revealed by testing, or visible valve‑body cracking, burrs are hard to spot at a glance. However, seasoned valve manufacturers know countless field failures can ultimately be traced back to these minute metallic fragments. A single burr can scratch sealing faces, nick O‑rings during assembly, break loose as foreign debris inside valve cavities, alter local flow‑path geometry, create abnormal assembly torque on threaded connections. Some burrs remain undetected before shipment and only trigger failures after installation at end‑user sites. Although deburring seems like a simple finishing step, it directly determines valve functionality and long‑term reliability. Relying solely on operator experience for deburring easily creates hidden quality blind spots. At GEKO Valve, standardized deburring procedures are enforced across every production stage to eliminate avoidable in‑service failures caused by residual burrs. What Are Burrs and Why Are They Difficult to Remove? From a machining perspective, burrs are excess material protruding beyond nominal component contours, generated by plastic deformation or material tearing when cutting tools shear metal. Drilling, milling, turning, tapping, stamping, and forging all produce burrs or flash along parting lines. Burrs come in highly variable forms: some are thin metallic flakes, some are thick heavy flash, others feature razor‑sharp edges, while many hide deep inside bores and remain invisible to visual inspection. Valve manufacturing brings extra challenges. Valve bodies frequently feature multiple interconnected passages: main flow channels, side ports, stem bores, mounting holes, balance holes and pressure‑tap ports. Intersecting bore junctions readily generate internal burrs. The exterior of a valve body may look flawless, yet tiny hidden protrusions can persist inside. The real challenge of valve deburring is not just removing visible surface burrs, but reliably eliminating burrs from all functionally critical internal zones. GEKO Valve applies targeted deburring solutions for complex intersecting‑hole geometries on all cast and forged valve components. Why Are Valves So Vulnerable to Burr‑Related Damage? Valves are not ordinary mechanical structural parts. Minor burrs on a simple support bracket are merely cosmetic, yet internal valve burrs directly impair core operating functions. Sealing performance suffers the most. Spools, valve seats, gaskets and O‑rings operate with extremely precise clearances. Sharp burrs at bore openings can slice through sealing elements during assembly. Final assembly and hydrostatic pressure testing may pass without obvious defects, but seals will gradually leak after long‑term cyclic service. Post‑failure analysis often misattributes leakage to poor‑quality sealing material, while the root cause is unremoved burr damage during assembly. This represents a classic valve‑manufacturing failure mode: damage originates in one production step, yet symptoms only emerge in later assembly or field operation. For GEKO Valve, deburring management is tightly linked to sealing reliability rather than superficial cosmetic standards. How Micro Burrs Compromise Valve Assembly Performance Consider O‑ring installation inside a valve body. Under ideal conditions, the O‑ring slides evenly along smooth bore walls into its groove with uniform compression. If sharp burrs exist at bore edges, the elastomer may be scratched, nicked or sheared during fitting. In many cases, burrs do not fully sever O‑rings; they leave fine surface cuts. These micro‑scars may show no impact under low‑pressure ambient conditions. Once the valve enters service, fluctuating process pressure repeatedly compresses and relaxes the seal, small wounds propagate, and leakage eventually occurs. Many root‑cause investigations focus only on seal material, compression ratio and dimensional tolerances, ignoring whether seals sustained burr‑inflicted damage before installation. This risk grows with automated assembly lines. Human operators can feel abnormal resistance during manual fitting, but automatic assembly equipment lacks tactile feedback. Machinery will finish the pressing sequence without alarms, even when sealing components have already sustained hidden damage. How Burrs Disturb Valve Flow Characteristics Many engineers overlook this failure mechanism. For control valves, balancing valves and PICV products, flow‑path geometry directly governs fluid behaviour. Critical dimensions, orifice profiles, local contractions and expansions determine Kv‑value performance. Burrs at throttling sections modify effective flow‑passage area. Large‑bore main channels tolerate minor burrs, yet small orifices, throttle ports and balance holes are extremely sensitive. For a 2 mm‑diameter small bore, a 0.1 mm burr occupies a non‑negligible proportion of the cross‑section. Worse still, loosely attached burrs may detach during operation, migrating to block fine orifices or become wedged between plug and seat. For high‑precision modulating valves, deburring is not purely cosmetic finishing — it forms an essential part of flow‑path design. GEKO Valve implements dedicated deburring protocols for all trim components of control and regulating valves to preserve designed flow coefficients. Loose Detachable Burrs Pose the Greatest Risk Firmly‑attached burrs can at least be detected during inspection. Far more dangerous are poorly anchored micro‑burrs ready to break free. They may remain attached after machining, then dislodge during cleaning, assembly, transportation or field operation. Once dislodged, fragments travel randomly inside fluid loops. If debris enters tiny throttle ports, pressure‑feedback passages or close‑fitting trim assemblies, severe malfunctions follow. This risk is prominent for miniature proportional valves, pressure‑reducing valves, PICVs and pilot‑operated valves with intricate small‑size internal galleries. Many factories separate component deburring and part cleaning as independent processes. In reality, the two are closely connected: deburring eliminates debris at its source; cleaning removes residual contaminants. Even advanced washing procedures cannot fully compensate if burrs are not properly removed in earlier manufacturing phases. "Smooth‑to‑Touch" Is Not Sufficient Qualification for Valve Deburring A common‑field inspection practice relies on manual fingertip checks and visual observation to confirm "no burrs". This approach works for simple external components but proves inadequate for valves. Many critical zones including internal bores, intersecting holes, deep blind holes, thread roots and internal trim features cannot be reached or viewed directly by operators. Quantifiable acceptance criteria must be clearly defined: maximum allowable burr height (0.05 mm or 0.1 mm), permitted edge conditions, and differentiated specifications for different functional zones. Manufacturing quality cannot depend entirely on subjective human judgement. GEKO Valve establishes written deburring acceptance standards for every part drawing to achieve repeatable quality across mass production. Robust Deburring Starts at the Design Stage (DFM for Manufacturability) Numerous manufacturers assign full deburring responsibility solely to production teams after design finalisation. This creates major avoidable difficulties. Certain burr conditions cannot be easily fixed in post‑machining processing. Intersecting bores at sharp angles inherently generate difficult‑to‑remove burrs. Optimising bore locations, diameters, cutting directions and machining sequences in the design phase can drastically minimise burr formation. Some seal‑groove geometries make tool access extremely difficult, leaving deburring nearly impossible during mass production. Deep blind holes without consideration for tool access force manufacturers to rely on inconsistent manual labour. During product development, GEKO Valve’s engineering team evaluates key questions for each component: Where will burrs form? Can burr generation be minimised through geometry optimisation? Can deburring tools access critical zones? What reliable inspection methods verify completion? This follows DFM (Design for Manufacturability) principles. Excellent design delivers not just theoretically machinable parts, but components that can be stably, economically and repeatedly manufactured in high‑volume production. Summary Deburring is frequently underestimated within valve production workflows. Tiny residual burrs can trigger seal damage, assembly anomalies, distorted flow performance and loose foreign‑particle contamination, leading to premature field leakage or valve malfunction. Reliable deburring should not depend on operator experience alone. It requires clear drawing specifications, DFM‑optimised component geometry, standardized production workflows and proper inspection protocols. At GEKO Valve, strict deburring and cleanliness control throughout manufacturing safeguards long‑term reliability for industrial valves serving water treatment, chemical, power and oil‑gas projects worldwide. 9 Core SEO Keywords: industrial valve deburring, valve manufacturing quality control, valve burr removal, DFM for valve design, valve internal cleanliness, GEKO industrial valve, valve sealing reliability, control valve trim processing, intersecting bore deburring
    EN SAVOIR PLUS
  • How Series-Parallel Dual Solenoid Control Improves ESD Valve Reliability | GEKO Valve
    How Series-Parallel Dual Solenoid Control Improves ESD Valve Reliability | GEKO Valve
    Nov 17, 2026
      How Series-Parallel Dual Solenoid Control Improves ESD Valve Reliability | GEKO Valve For gas turbine pressure regulating stations, the ESD (Emergency Shutdown Valve) acts as the critical safety barrier to cut off natural gas supply under abnormal conditions. Single-solenoid pneumatic control has long been a pain point, as a single solenoid failure can trigger unexpected valve closure and unit trip. GEKO Valve introduces a proven series-parallel dual two-position three-way solenoid configuration to boost the safety and availability of ESD valves for gas power plants.   What Is the Series-Parallel Dual Solenoid Control Loop for ESD Valves? The control loop adopts two 2-position 3-way solenoid valves arranged in a special series-parallel pneumatic layout.  Under normal steady operation, both Solenoid 1 and Solenoid 2 remain energized continuously. Port 2 connects to Port 1 while exhaust Port 3 is sealed. Compressed air flows through Solenoid 1 to supply air pressure to the pneumatic actuator of the GEKO ESD valve. Working Logic of the Redundant Solenoid Design 1. Single Solenoid Fault Condition If Solenoid 1 fails and de-energizes, its Port 1 switches to exhaust Port 3 and Port 2 is blocked. Thanks to the series-parallel layout, compressed air can still pass through Solenoid 2 and feed the ESD actuator. The GEKO ESD valve maintains its open position without losing air supply, avoiding nuisance shutdown. 2. Emergency Shutdown Condition To close the ESD valve for safety isolation, both solenoid valves must de-energize at the same time. Once both lose power, Port 2 of each solenoid is shut off, and Port 1 communicates with exhaust Port 3. The actuator air pressure vents out, and the GEKO fail-safe ESD valve closes immediately to isolate natural gas flow. With this design, the ESD valve will only trip when both solenoids malfunction, greatly lowering false trip risk. Power Supply Redundancy: The Second Layer of Safety Dual solenoid pneumatic redundancy alone is not enough. If both solenoids share one single power source, simultaneous power loss will still cause unintended ESD valve closure. GEKO recommends an independent redundant power architecture for this safety loop: Power from unit redundant UPS (or DC bus for DC solenoids) Two separate dual power switching modules Each switching module supplies power to one solenoid independently This separated power scheme eliminates common-cause power failure and matches the high safety requirement of gas turbine SIS loops. Maintenance & Operational Best Practices for GEKO ESD Valves Redundant hardware cannot replace routine management. GEKO Valve advises plant operators to build a complete solenoid asset management system: Maintain detailed solenoid registers, tracking service time, working environment and overhaul records Schedule periodic replacement for solenoids running for extended periods or in harsh high-humidity, dusty gas station environments Carry out regular partial stroke testing and full stroke testing on pneumatic ESD assemblies to detect hidden solenoid defects early Inspect air supply quality, filter condition and exhaust path during each outage window Why Choose GEKO ESD Valves for Gas Turbine Pressure Regulating Stations? GEKO emergency shutdown valves are engineered for natural gas, combined cycle power and process safety applications. Matched with optimized dual-solenoid redundant control solutions, GEKO ESD valves balance high safety integrity and operational availability. The fail-close pneumatic actuator package, certified sealing performance and robust construction make them a trusted choice for critical gas isolation duty on turbine regulating skids. Final Takeaway Series-parallel dual 3-way solenoid control is a practical and cost-effective upgrade to reduce nuisance trips of ESD valves. Combined with independent dual power supply and scheduled functional testing, this architecture delivers reliable safety protection for gas turbine sites. If you need technical support or quotation for GEKO ESD valves and solenoid control manifolds for your regulating station, contact our engineering team today.
    EN SAVOIR PLUS
  • V‑Port Ball Valves: Why They Solve Jamming and Leakage for Particle‑Laden Media | GEKO Valve
    V‑Port Ball Valves: Why They Solve Jamming and Leakage for Particle‑Laden Media | GEKO Valve
    Nov 16, 2026
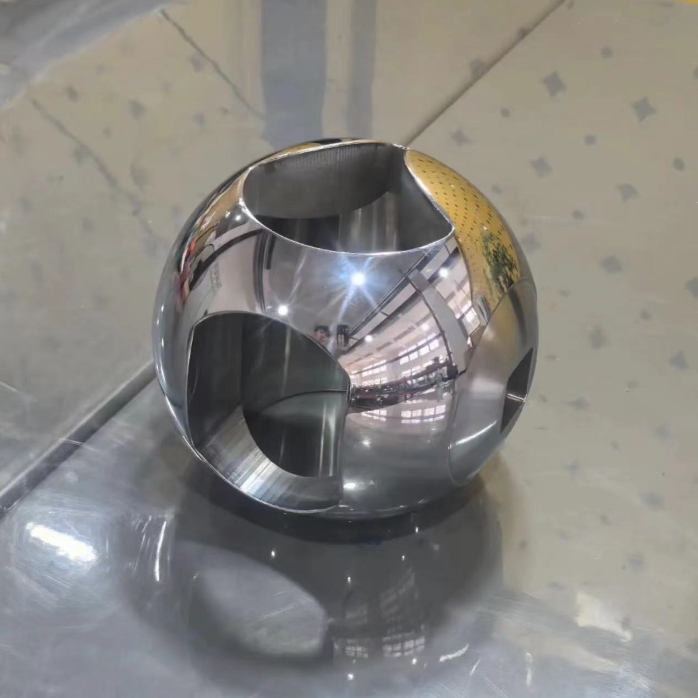
    V‑Port Ball Valves: Why They Solve Jamming and Leakage for Particle‑Laden Media Ball valves are not limited to simple on‑off service. One special variant, known as the V‑port ball valve, features a V‑notch cut on the ball core. It performs reliable shut‑off while delivering precise throttling and flow regulation capabilities. Many engineers encounter recurring jamming, leakage and stiff operation when applying standard O‑port ball valves for particle‑bearing, fibrous media in water treatment, mining and pulp‑and‑paper plants. In most cases, the root cause lies in incorrect valve type selection rather than product quality.  GEKO Valve’s V‑port ball valves are purpose‑built to handle these challenging abrasive process conditions. What Exactly Is a V‑Port Ball Valve? A conventional O‑port ball valve has a full‑bore circular opening on its ball, rotating 90° for complete open‑close action with only basic on‑off functionality.  By contrast, the ball of a GEKO V‑port ball valve is precision‑machined with a precise V‑shaped notch. As the ball rotates, the overlapping area between the V‑notch and valve seat changes following a predefined flow curve, enabling continuous, adjustable flow control. Simply put: a V‑port ball valve combines the tight shut‑off advantages of a ball valve with the modulating performance of a control valve. Most GEKO V‑port configurations deliver equal‑percentage flow characteristics; linear V‑notch profiles are also available upon request. For equal‑percentage characteristics, flow changes moderately at small openings and responds sensitively at larger openings, ideal for stable modulating processes. This differentiates V‑port designs fundamentally from standard O‑port ball valves with quick‑opening flow behaviour. V‑Port Ball Valve vs O‑Port Ball Valve: Key Differences The critical advantage comes from the sharp shear edge formed by the V‑notch. During rotation, this cutting edge shears fibres and breaks agglomerated particles off the seating surface, delivering the well‑known “self‑cleaning” effect. Standard O‑port ball valves lack this shear geometry and easily trap impurities between sealing faces. Comparison Item O‑Port Ball Valve GEKO V‑Port Ball Valve Primary Function Isolation & on‑off shut‑off On‑off isolation + flow modulation Flow Characteristic Quick‑opening Equal‑percentage / Linear (customizable notch) Anti‑clogging Performance Fair; particles easily become trapped Excellent; V‑notch provides shear self‑cleaning Frequent Modulating Service Not recommended Well‑suited; compatible with valve positioners Typical Media Clean fluids Particle‑laden, fibrous and viscous media How Does a GEKO V‑Port Ball Valve Prevent Clogging? Two common failure modes plague valves handling particle‑rich and viscous fluids: particles wedged between sealing surfaces causing leakage, and scale buildup leading to stiff actuation.  Throughout opening, closing and modulating cycles, the V‑notch continuously scrapes across the seat face to clear deposits and keep sealing surfaces clean. When paired with metal hard‑seated construction with hard‑alloy overlay welding or spraying on sealing faces, GEKO metal‑sealed V‑port ball valves withstand elevated temperature, high differential pressure and abrasive wear for extended service life. Metal‑sealed V‑port ball valves comply with GB/T 21385 standard specifications for metallic‑seated ball valves. Even so, V‑port ball valves are not universal solutions. They are not the optimal choice for ultra‑pure service, extreme high‑temperature conditions or very low‑differential‑pressure applications, where dedicated valve types should be selected instead. Main Industrial Applications for GEKO V‑Port Ball Valves Water & Wastewater Treatment: Return sludge, waste sludge, aeration branch lines and chemical dosing pipelines. Thanks to self‑cleaning performance, GEKO V‑port ball valves resist blockage better than globe valves or butterfly valves for suspension‑bearing water systems. Mining & Mineral Processing: Tailings slurry, concentrated ore slurry and heavily abrasive particle‑carrying media. Wear‑resistant GEKO V‑port ball valves with hard‑faced sealing surfaces are strongly preferred. Pulp & Paper Industry: Paper pulp, white liquor and black liquor with high fibre content and viscosity. The shear self‑cleaning geometry effectively prevents fibre entanglement on sealing interfaces. Hygienic Sanitary V‑Port Ball Valves: Food and pharmaceutical processes. GEKO sanitary V‑port ball valves are available in tri‑clamp or butt‑weld end connections with low‑Ra surface finish, supporting full CIP / SIP cleaning cycles for dairy, beverage and bio‑pharmaceutical metering and dosing pipelines. Lined V‑Port Ball Valves: Corrosive chemical and pharmaceutical service. Wetted surfaces lined with PFA or F46 fluoropolymer separate metallic components from aggressive media, combining accurate modulation with outstanding chemical resistance. Five Critical Points for V‑Port Ball Valve Selection Flow Characteristic: Choose equal‑percentage or linear V‑notch profiles according to your modulating requirements; GEKO supports custom V‑notch angle machining. Seat Material: Select metal hard‑seats for high‑temperature and abrasive‑wear duties; PTFE soft‑seats deliver tight shut‑off with limited temperature and chemical boundaries. Nominal Size & Differential Pressure: For large‑size and high‑delta‑pressure conditions, verify sufficient output torque from the actuator. Actuation Package: For modulating control, specify pneumatic or electric actuators complete with positioners accepting standard 4‑20 mA control signals, fully assembled and tested at GEKO factory. Media Corrosivity: Specify fluoropolymer‑lined or special alloy constructions for strongly corrosive process fluids. Relevant industry standards include GB/T 12237 for steel ball valves for petroleum‑petrochemical service, GB/T 4213 for pneumatic control valve actuation and testing, and GB/T 13927 for industrial valve pressure‑testing protocols. Quick Selection Reference Table Application Scenario Recommended GEKO V‑Port Ball Valve Type Key Reason for Selection Modulating service with fibrous or particle‑laden media General‑purpose V‑port ball valve V‑notch shear self‑cleaning; avoid O‑port ball valves for this duty High‑abrasion mine tailings and ore slurry Wear‑resistant hard‑faced V‑port ball valve Hard‑alloy overlay / sprayed sealing surfaces for anti‑abrasion performance Food‑pharmaceutical service requiring in‑place cleaning Sanitary hygienic V‑port ball valve Tri‑clamp / butt‑weld ends, compatible with CIP & SIP cleaning cycles Strongly corrosive chemical media Fluoropolymer‑lined V‑port ball valve PFA / F46 lining isolates valve body from aggressive process fluids Conclusion Integrating reliable shut‑off and accurate throttling within one unit, GEKO V‑port ball valves excel for “dirty, viscous and abrasive” working conditions across water‑wastewater, mining, pulp‑paper, food and pharmaceutical industries. If you face difficulties with specification, share detailed parameters including medium property, operating temperature and differential pressure with GEKO Valve’s engineering team for customised valve recommendations.
    EN SAVOIR PLUS
  • GEKO Valve Shortlisted for LG Vietnam Semiconductor Substrate Project | High-Purity Semiconductor Fluid Control
    GEKO Valve Shortlisted for LG Vietnam Semiconductor Substrate Project | High-Purity Semiconductor Fluid Control
    Nov 16, 2026
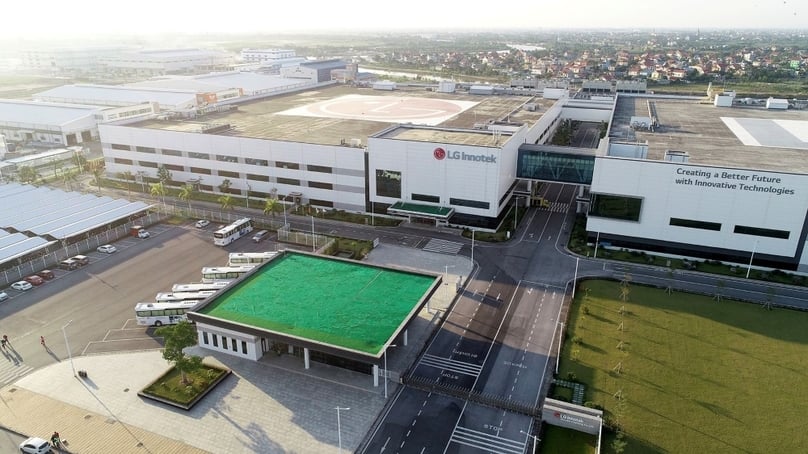
    GEKO secured vendor qualification for LG Innotek’s new $1 billion semiconductor substrate factory in Hai Phong, Vietnam, supplying high-purity ball valves & butterfly valves for UPW, chemical & utility piping systems.  Project Overview LG Innotek, a subsidiary of LG Group, invested approximately $1 billion to build its first overseas advanced semiconductor substrate manufacturing base in the DEEP C Industrial Zone, Hai Phong, Vietnam. The plant covers 330,000 ㎡ and focuses on FC-BGA, FC-CSP and RF-SiP substrates, serving AI chips, data center and 6G communication hardware. Construction kicked off in Q3 2026, with trial production scheduled in late 2027. Semiconductor substrate fabrication sets ultra-strict requirements for fluid control: zero particle shedding, low metal ion leaching, stable sealing against corrosive wet chemicals and consistent performance for ultrapure water (UPW) and plant utility loops. After a multi-round technical audit, sample testing and factory review, GEKO Valve successfully passed vendor qualification and was shortlisted for the project’s valve supply scope.   Project Challenges Ultra-high purity requirement: Wetted components must comply with SEMI F57 standard, controlled at ppt-level contamination to avoid wafer yield loss. Multi-medium working conditions: Mixed media including UPW, etching & cleaning chemicals, compressed dry air and cooling water. Long-term stable tight shut-off: Micro-leakage is unacceptable for clean process loops inside Class 100 cleanrooms. Localized after-sales support: LG’s Vietnam site required fast on-site technical service and inventory coordination in Southeast Asia. GEKO Customized Solution For this LG Vietnam semiconductor substrate project, GEKO proposed a matched valve package: High-purity 316L electropolished ball valves: Ra ≤0.25μm, PTFE sealing, for ultrapure water and clean process gas distribution PFA-lined butterfly valves: Excellent resistance to strong acid, alkali and oxidizing wet chemicals for chemical distribution skids Pneumatic actuated automated valves: With certified positioners and limit switches, integrated into the factory’s central DCS control system Full documentation traceability: Material test reports, EP surface inspection, particle & extractable test certificates, clean-room packaging GEKO leveraged its Southeast Asia service network to provide local technical support, pre-shipment clean packaging and commissioning guidance, meeting LG’s global semiconductor procurement specification. Why LG Selected GEKO Proven track record on high-tech, clean fluid projects across Vietnam and Singapore Strict quality control aligned with SEMI, ASME BPE international semiconductor standards Flexible material options: EP 316L, PFA lining, high-purity PTFE/Viton sealing for different process loops Complete local support channel in Vietnam, shortening lead time and response cycle Stable zero-leak performance, low particle release to protect substrate production yield Summary   Shortlisting for LG Innotek’s Vietnam semiconductor substrate project marks a key milestone for GEKO Valve in the global semiconductor fluid control market. GEKO will continue to optimize high-purity valve portfolio for wafer, substrate and packaging fabs, supporting semiconductor manufacturing expansion across Southeast Asia.
    EN SAVOIR PLUS
  • Le guide ultime des vannes à bille et comment les choisir | GEKO Valve
    Le guide ultime des vannes à bille et comment les choisir | GEKO Valve
    Oct 28, 2026
    Le guide ultime des vannes à bille et comment les choisir | GEKO ValveLes vannes à boisseau sphérique figurent parmi les dispositifs de régulation de fluides à quart de tour les plus utilisés dans les réseaux de tuyauterie industriels. Reconnues pour leur rapidité d'exécution, leur étanchéité fiable, leur faible maintenance et leur conception compacte, elles assurent des fonctions essentielles d'isolation et de régulation de débit dans le traitement de l'eau, l'industrie pétrolière et gazière, la chimie, la production d'énergie et bien d'autres secteurs. Ce guide complet présente les principes de base des vannes à boisseau sphérique, leurs types courants, leurs spécifications clés et des critères de sélection pratiques pour vous aider à choisir la vanne la mieux adaptée à vos conditions d'utilisation.Qu'est-ce qu'une vanne à bille ?Une vanne à bille utilise une bille creuse et perforée, en rotation à l'intérieur du corps de vanne, pour contrôler le débit d'un fluide. Lorsque l'alésage de la bille est aligné avec la canalisation, la vanne s'ouvre et le fluide circule. Une rotation de la bille de 90 degrés bloque le passage, coupant ainsi le flux. La plupart des vannes à bille standard sont conçues pour une étanchéité parfaite, bien que des modèles spéciaux permettent un étranglement du débit. GEKO Valve propose une gamme complète de vannes à bille conçues pour garantir une étanchéité fiable et une longue durée de vie pour les projets industriels. Types courants de vannes à billevanne à bille flottante La bille n'est pas fixée par des tourillons supérieurs et inférieurs. La pression du fluide la plaque contre le siège aval pour assurer l'étanchéité. Idéal pour les applications à moyenne et basse pression, ce système est simple et économique.vanne à bille montée sur tourillon La bille est supportée par des tourillons fixes en haut et en bas. L'étanchéité ne dépend pas entièrement de la pression de la conduite. Convient aux canalisations industrielles haute pression, de grand diamètre et à usage intensif.Vanne à bille à entrée supérieure La maintenance peut être effectuée directement sur site sans avoir à démonter la vanne de la canalisation. Cette solution est privilégiée pour les canalisations critiques où l'arrêt et le démontage sont coûteux.Vanne à bille à entrée latérale (corps divisé) – Le corps est divisé en deux parties ou plus pour faciliter l'assemblage. Largement utilisé dans les applications industrielles générales et le traitement de l'eau.Vanne à bille à passage intégral vs à passage réduit Les vannes à boisseau sphérique à passage intégral possèdent un alésage dont le diamètre correspond au diamètre intérieur de la conduite, minimisant ainsi la résistance à l'écoulement et la perte de charge. Les vannes à boisseau sphérique à passage réduit, quant à elles, présentent un alésage plus petit, un coût inférieur et une taille compacte, et sont adaptées aux situations où les pertes de charge ne sont pas critiques.Vanne à bille revêtue – Revêtu de PFA, de PTFE ou d'autres matériaux résistants à la corrosion, pour la manipulation d'acides forts, d'alcalis et de milieux chimiques agressifs.Composants clés d'une vanne à billeCorps de vanne : La coque principale contenant la pression ; les matériaux courants comprennent WCB, A105, l'acier inoxydable 304, l'acier inoxydable 316, l'acier duplex et l'acier allié.Bille : L'élément de fermeture rotatif, disponible en acier inoxydable, en acier au carbone, en alliage à revêtement dur pour service abrasif.Siège et joint d'étanchéité : PTFE, RPTFE, Viton, Devlon, siège métallique pour les exigences de haute température ou de sécurité incendie.Tige : Transmet le couple de la poignée ou de l'actionneur à la bille ; la conception anti-éjection de la tige est une caractéristique de sécurité standard des vannes à bille GEKO Valve.Opérateur : Levier manuel, boîte de vitesses, actionneur pneumatique, opérateur de moteur électrique (MOV) pour la commande automatisée.Principales applications industriellesPétrole et gaz : isolation des têtes de puits, transport par pipeline, terminaux de raffinage et de stockageIndustrie chimique : transfert de produits chimiques corrosifs, traitement par lots et isolation des réacteursTraitement de l'eau : canalisations d'eau brute, d'eau propre, de boues et d'eaux uséesCentrales électriques : réseaux d'eau de refroidissement, de vapeur auxiliaire et d'air compriméAlimentation et boissons : vannes à bille sanitaires pour fluides hygiéniquesHydrogène et énergie propre : vannes à bille à faible fuite pour le stockage et le transport de l'hydrogèneComment choisir la vanne à bille adaptée : guide étape par étape1. Confirmer les propriétés des médiasIdentifiez le fluide : eau, huile, gaz, acide, base, boue ou hydrogène. Les fluides corrosifs nécessitent une construction en acier inoxydable ou revêtue. Pour les boues, des billes à revêtement dur et des sièges résistants à l’usure sont indispensables afin d’éviter l’abrasion. L’équipe technique de GEKO Valve peut vous aider à choisir les matériaux adaptés aux fluides les plus exigeants.2. Pression et température de serviceChoisissez la classe de pression de la vanne (classe 150, 300, 600, 900, etc.) en fonction de votre pression de service maximale. Vérifiez les limites de température : les vannes à siège souple sont adaptées aux températures modérées, tandis que les vannes à boisseau sphérique à siège métallique supportent les hautes températures et les applications coupe-feu.3. Dimensionnement de la vanne et débit requisChoisissez un passage intégral si une faible perte de charge est essentielle. Un passage réduit convient si la perte de débit n'est pas un problème. Vérifiez que les extrémités de raccordement (bride, filetage, soudure bout à bout ou à emboîtement) correspondent à votre tuyauterie.4. Type de fonctionnementLevier manuel : simple, peu coûteux, pour une utilisation peu fréquenteCommande par engrenages : pour les vannes de grande taille ou à couple élevéActionneur pneumatique : marche/arrêt rapide, adapté aux systèmes de commande automatiqueActionneur électrique : idéal pour la commande à distance et la commutation lente5. Exigences en matière d'étanchéité et de sécuritéLes sièges souples assurent une étanchéité parfaite pour la plupart des applications courantes. Les sièges métal sur métal sont privilégiés pour les environnements à haute température, résistants au feu, abrasifs ou soumis à des cycles de fonctionnement intensifs. Une certification de résistance au feu et un joint de tige à faibles émissions sont disponibles pour les fluides dangereux.6. Normes industriellesLes normes courantes incluent API 6D, ASME B16.34 et ISO 17292. Vérifiez si des tests spéciaux sont nécessaires, tels que le test d'émissions fugitives, le test hydrostatique et le test cryogénique.Avantages et limites des vannes à billeAvantagesOuverture et fermeture rapides à 90 degrés, utilisation facileExcellente étanchéitéStructure simple, moins de pièces d'usure, longue durée de vieLarge choix de matériaux pour différents supportsLimitesLes vannes à bille à siège souple standard ne sont pas recommandées pour une forte régulation continue.Les températures élevées peuvent dégrader les matériaux des sièges souplesLes vannes à tourillon et les vannes à bille de grande taille sont plus coûteuses.Conseils pour la sélection finaleNe choisissez jamais une vanne à boisseau sphérique uniquement en fonction de sa taille nominale et de sa pression nominale. Évaluez toujours la corrosion du fluide, les cycles de température, la fréquence d'actionnement et les normes de sécurité. Si vous manipulez des fluides dangereux ou de grande valeur, privilégiez les modèles certifiés étanches et résistants au feu. Pour une fiabilité à long terme, choisissez un ensemble complet comprenant le corps, le boisseau et le siège, en utilisant des matériaux compatibles plutôt que de mélanger des matériaux incompatibles. N'hésitez pas à contacter GEKO Valve pour obtenir une assistance technique en cas de doute sur votre choix.ConclusionLes vannes à boisseau sphérique sont des composants de contrôle des fluides polyvalents et fiables, mais leur choix judicieux détermine directement la sécurité et la durée de vie du système. Ce guide vous présente les différents types de vannes, leur construction, leurs applications et les critères de sélection essentiels. En précisant le fluide, la pression, la température, le mode de fonctionnement et les exigences standard, vous pourrez identifier efficacement le modèle de vanne à boisseau sphérique adapté à votre projet de tuyauterie.Mots clés ciblesVanne à bille GEKO, vanne à bille à tourillon, vanne à bille flottante, vanne à bille en acier inoxydable, vanne à bille à siège PTFE, vanne à bille coupe-feu, vanne à bille à passage intégral, vanne à bille industrielle, vanne à bille à faibles émissions
    EN SAVOIR PLUS
  • Guide des matériaux pour vannes à bille : résistance à la corrosion et durabilité | GEKO Valve
    Guide des matériaux pour vannes à bille : résistance à la corrosion et durabilité | GEKO Valve
    Oct 20, 2026
    Guide des matériaux pour vannes à bille : résistance à la corrosion et durabilitéLa corrosion et l'usure prématurée sont deux causes majeures de défaillance des vannes à boisseau sphérique dans les systèmes de tuyauterie des industries chimiques, offshore, de traitement de l'eau et pétrolières et gazières. Le choix des matériaux appropriés pour les vannes à boisseau sphérique détermine directement leur durabilité à long terme, l'étanchéité, la sécurité et le coût total de possession. Une vanne à boisseau sphérique fabriquée avec des alliages ou des matériaux de siège incompatibles peut subir des piqûres, de la corrosion caverneuse, des attaques chimiques ou une dégradation du joint, entraînant des émissions fugitives, des arrêts imprévus et un remplacement coûteux. Ce guide des vannes GEKO classe les matériaux du corps, du boisseau, de la chemise et du siège en fonction de leur résistance à la corrosion, de leurs limites de service et des applications industrielles appropriées, aidant ainsi les ingénieurs à spécifier des vannes capables de résister aux fluides de process agressifs.Pourquoi la résistance à la corrosion et la durabilité des matériaux sont importantes pour les vannes à billeContrairement aux composants de tuyauterie classiques, les vannes à bille comportent des pièces en contact permanent avec les fluides de process : acides, bases, saumures, chlorures, solvants et milieux corrosifs. Même une légère corrosion peut bloquer la bille en rotation, endommager les surfaces d'étanchéité et compromettre l'étanchéité. La durabilité ne se limite pas à la résistance mécanique ; elle englobe la résistance à la corrosion, la stabilité thermique, la résistance à l'abrasion et la résistance aux cycles de fonctionnement. Le choix du matériau optimal repose sur un équilibre entre compatibilité chimique, pression nominale, plage de températures et budget du projet, plutôt que d'opter systématiquement pour le superalliage le plus onéreux. Matériaux courants pour le corps des vannes à bille en milieu corrosifAcier au carbone WCBL'acier au carbone moulé WCB est la norme pour les vannes à bille à usage général. Il offre une résistance mécanique et une tenue à la pression élevées, mais une résistance à la corrosion limitée. L'acier au carbone convient aux huiles propres, à la vapeur, au gaz naturel et à l'eau non corrosive. En milieu corrosif, les vannes à bille WCB sont dotées d'un revêtement interne en PTFE ou PFA pour isoler le corps métallique des fluides agressifs. Sans ce revêtement, l'acier au carbone rouille rapidement en milieu humide, acide ou riche en chlorures.Acier inoxydable 304 / 316L (CF8 / CF3M)L'acier inoxydable 304 convient parfaitement à l'eau douce à faible teneur en chlorures, aux fluides de qualité alimentaire et aux solutions légèrement alcalines. L'acier inoxydable 316L, enrichi en molybdène, améliore considérablement sa résistance aux ions chlorure, aux acides dilués, aux eaux usées et aux solvants organiques courants. Grâce à sa faible teneur en carbone, l'acier inoxydable 316L évite la corrosion intergranulaire après soudage, ce qui en fait le matériau le plus couramment utilisé pour les vannes à bille en acier inoxydable destinées aux applications en milieu modérément corrosif. Il demeure la référence en matière de protection anticorrosion pour le traitement de l'eau, l'industrie pharmaceutique et la chimie générale.Acier inoxydable duplex 2205 et 2507L'acier inoxydable duplex combine des microstructures d'austénite et de ferrite pour une résistance supérieure à la corrosion par les chlorures et une résistance mécanique plus élevée que l'acier inoxydable 316L. Le duplex 2205 est adapté aux environnements saumâtres, aux eaux saumâtres et aux eaux de mer modérées. Le super duplex 2507 offre une résistance exceptionnelle à la corrosion par piqûres et à la fissuration par corrosion sous contrainte, idéale pour le dessalement d'eau de mer, les usines chimiques côtières et les pipelines d'eaux produites, là où l'acier inoxydable 316L standard finit par se dégrader. Alliages haute performance : Hastelloy C276, Monel 400, Inconel 625L'Hastelloy C276 résiste aux acides oxydants forts, au chlore, à l'hypochlorite et aux mélanges de produits chimiques corrosifs ; il est largement utilisé dans les procédés chlore-alcali et de chimie fine. Le Monel 400 offre une excellente résistance à l'acide fluorhydrique et à l'eau de mer. L'Inconel 625 est privilégié pour les milieux corrosifs à haute température et les applications soumises à la fatigue thermique. Ces superalliages à base de nickel offrent une protection anticorrosion extrême, mais leur coût est nettement plus élevé et les délais de livraison plus longs.Vannes à bille revêtues de PTFE/PFALes vannes à bille revêtues utilisent un corps en acier au carbone ou en acier inoxydable avec un revêtement continu en fluoropolymère recouvrant toutes les surfaces en contact avec le fluide. Le PTFE et le PFA sont pratiquement inertes chimiquement face à la plupart des acides et bases concentrés, ainsi qu'aux solvants agressifs. Le PFA offre une meilleure résistance à la perméation et une stabilité thermique supérieure au PTFE. Les vannes à bille revêtues constituent une alternative économique aux alliages spéciaux pour les fluides fortement corrosifs à des pressions modérées.Matériaux de la bille et du siège : l'interface d'étanchéité critiqueLe corps en alliage protège l'enveloppe de la vanne, mais c'est la bille et son siège qui assurent l'étanchéité, limitant ainsi les fuites et la durée de vie. La défaillance du matériau du siège est l'un des problèmes de durabilité les plus fréquents des vannes à bille corrosives.PTFE vierge : Résistance chimique universelle, compatible avec la quasi-totalité des milieux corrosifs. Inconvénient : fluage à froid sous pression soutenue, pouvant dégrader l’étanchéité après de longues périodes de maintien statique.RPTFE (PTFE renforcé) : Rempli de verre, de carbone ou de graphite pour réduire le fluage et améliorer la résistance à l'usure, tout en conservant une large compatibilité chimique, il représente l'amélioration la plus populaire par rapport au PTFE pur.APERÇU : Excellente combinaison de résistance à la corrosion, de capacité à supporter des températures élevées et de durabilité mécanique pour un service chimique à cycles élevés et à haute pression.Viton / EPDM : Sièges en élastomère adaptés à des fluides spécifiques : le Viton convient aux huiles et aux hydrocarbures, l’EPDM à l’eau chaude et aux acides faibles. Ces deux matériaux sont toutefois limités face aux solvants forts et aux acides concentrés.Siège en métal avec revêtement Stellite : Surfaces d'étanchéité en métal trempé pour applications à haute température, en milieux abrasifs et en environnement résistant au feu. Les vannes à bille à joint métallique doivent leur résistance à la corrosion au choix de l'alliage et n'offrent pas une étanchéité parfaite comme les sièges en polymère.Liste de contrôle des critères de sélection clés pour la résistance à la corrosion et la durabilitéAvant de finaliser le choix des matériaux pour la vanne à bille, vérifiez les paramètres d'application suivants :Composition chimique complète du fluide de procédé, y compris les traces de chlorures, de solides et d'oxydants.Température et pression de fonctionnement, ainsi que conditions de perturbation et de cyclage thermiqueVitesse d'écoulement et particules abrasives provoquant l'usure par érosionExigence d'arrêt : siège souple étanche à bulles ou siège métallique ignifugéEnvironnement extérieur : embruns côtiers, air humide ou enfouissement souterrainObjectif d'accès pour la maintenance et de durée de vie prévueRésumé de correspondance des candidatures communesEau douce et produits chimiques doux → Vanne à bille en acier inoxydable 316L avec siège en RPTFE. Eau de mer et saumure → Acier inoxydable duplex 2205/2507. Acides concentrés et solvants agressifs → Vanne à bille revêtue de PFA. Chlore et produits chimiques oxydants mixtes → Hastelloy C276. Procédé abrasif à haute température → Siège métallique plaqué Stellite associé à un alliage de corps compatible.Réflexions finalesLa performance durable et résistante à la corrosion des vannes à boisseau sphérique repose sur l'adéquation de chaque composant en contact avec le fluide aux conditions du process, et non sur le simple choix d'un alliage. GEKO Valve propose des vannes à boisseau sphérique en acier au carbone, en acier inoxydable, en duplex, en alliage de nickel et revêtues de PFA/PTFE, avec une gamme complète de garnitures de siège et de boisseau. Le choix approprié des matériaux réduit les défaillances liées à la corrosion et prolonge la durée de vie des vannes dans les systèmes de tuyauterie industriels exigeants.
    EN SAVOIR PLUS
  • Matériaux des vannes à bille : avantages et inconvénients pour les applications industrielles | GEKO Valve
    Matériaux des vannes à bille : avantages et inconvénients pour les applications industrielles | GEKO Valve
    Oct 14, 2026
    Matériaux des vannes à bille : avantages et inconvénients pour les applications industriellesLe choix des matériaux pour les vannes à boisseau sphérique exige un compromis judicieux entre résistance à la corrosion, tolérance aux températures extrêmes, résistance mécanique, coût et facilité de mise en œuvre. Aucun matériau n'est universel. Comprendre les avantages et les inconvénients des matériaux couramment utilisés pour le corps, le boisseau et le siège des vannes permet aux ingénieurs de procédés d'éviter les défaillances prématurées, les fuites inattendues et les dépenses excessives liées à des alliages trop coûteux. Ce guide compare les matériaux les plus fréquemment utilisés pour les vannes à boisseau sphérique industrielles GEKO afin de faciliter une spécification plus rapide et plus efficace des vannes.Acier au carbone moulé WCB et acier au carbone forgé A105Avantages : Haute résistance à la traction, excellentes performances sous haute pression et à haute température, prix abordable, soudage et usinage aisés. L'acier au carbone forgé A105 possède une structure à grains plus dense et une meilleure résistance aux chocs que l'acier WCB moulé ; il est idéal pour les conduites haute pression critiques et les applications vapeur et hydrocarbures.Inconvénients : Faible résistance à la corrosion. L'acier au carbone rouille rapidement au contact de l'humidité, des acides, des chlorures et de la plupart des produits chimiques corrosifs. Ne convient pas à l'eau potable, à la saumure ni aux environnements humides et corrosifs permanents. Sa résistance aux chocs chute brutalement aux températures cryogéniques.Acier inoxydable SS304 / CF8Avantages : Bonne résistance générale à la corrosion en eau claire et en milieux faiblement alcalins, résistance à l'oxydation à température modérée, facile à désinfecter, option inox économique. Largement utilisé dans les réseaux de canalisations sanitaires, agroalimentaires, d'eau potable et d'extérieur.Inconvénients : Sensible à la corrosion par piqûres dans les milieux chlorés comme l'eau de mer et la saumure. Faible résistance aux acides forts. Déconseillé pour les environnements à forte salinité ou les procédés chimiques agressifs.Acier inoxydable SS316 / 316L (CF8M / CF3M)Avantages : L'ajout de molybdène améliore considérablement la résistance aux chlorures et aux acides faibles. L'acier inoxydable 316L à faible teneur en carbone résiste à la corrosion intergranulaire après soudage. Polyvalent, il est utilisé dans les procédés chimiques, l'industrie agroalimentaire, le prétraitement des eaux de dessalement et les circuits marins (hors eau de mer). C'est l'acier inoxydable le plus répandu pour les applications industrielles en milieu corrosif.Inconvénients : Toujours vulnérable aux chlorures concentrés, aux saumures chaudes et aux acides réducteurs forts. Plus coûteux que l'acier inoxydable 304, il ne peut rivaliser avec les aciers duplex ou les alliages de nickel dans les environnements fortement corrosifs.Acier inoxydable duplex 2205Avantages : Ce matériau combine une microstructure austénitique et ferritique pour une résistance mécanique élevée et une excellente résistance à la corrosion par piqûres due aux chlorures. Ses performances sont supérieures à celles de l'acier inoxydable 316 en eau saumâtre, en saumure et en milieu faiblement à modérément acide. Il est plus économique que l'Hastelloy et les autres alliages de nickel pour les applications en milieu marin.Inconvénients : Plage de températures de fonctionnement limitée ; sa résistance à la corrosion diminue à haute température. Moins ductile que l’acier inoxydable austénitique et plus difficile à usiner. Ne convient pas aux acides fortement réducteurs.Matériaux doublés de PFA/PTFEAvantages : Inertie chimique quasi universelle face aux acides forts, aux bases et aux solvants agressifs. L'enveloppe métallique assure la robustesse de la structure tandis que le revêtement en fluoropolymère isole des milieux corrosifs. Idéal pour les procédés chimiques exigeants où les métaux classiques se dégradent rapidement.Inconvénients : Le revêtement peut être rayé par les boues abrasives. Non compatible avec la vapeur à haute température. Les températures et pressions nominales sont inférieures à celles des vannes en métal massif, et les vannes revêtues sont plus lourdes et plus chères que les alternatives en acier au carbone.Hastelloy C276, alliage 20 et alliages de nickel MonelAvantages : Résistance exceptionnelle aux acides oxydants, au sulfure d'hydrogène (H₂S), au chlore et à de nombreux produits chimiques agressifs. Excellente résistance à la fissuration par corrosion sous contrainte et à la corrosion par piqûres localisées. Ces alliages spéciaux sont utilisés dans des procédés critiques à haut risque où l'acier 316 et l'acier duplex présentent des limites.Inconvénients : Coûts des matières premières et de l'usinage très élevés. Délais de livraison généralement longs. Les alliages de nickel ne se justifient que dans des conditions extrêmement corrosives, ce qui les rend inadaptés aux réseaux d'eau, d'huile ou de vapeur standard.Matériaux courants pour sièges et joints : PTFE, FKM, métal, PEEKPTFE : Avantages — chimiquement inerte, étanchéité parfaite ; Inconvénients — sujet aux écoulements froids, plage de températures élevées limitée.FKM (Viton) : Avantages — résistant aux huiles, aux carburants et aux hydrocarbures ; Inconvénients — incompatible avec les cétones et certains acides forts.Siège en métal : Avantages — convient aux hautes températures, aux milieux abrasifs et aux cycles fréquents ; Inconvénients — n’est pas étanche aux bulles, nécessite un couple plus élevé.APERÇU : Avantages — excellente résistance à l'usure et aux hautes températures ; Inconvénients — prix élevé, disponibilité limitée.Guide de comparaison rapideL'acier au carbone est idéal pour la vapeur et l'huile non corrosives à haute température. L'acier inoxydable 304 convient aux eaux propres à faible teneur en chlorures et aux applications sanitaires légères. L'acier inoxydable 316 offre un bon compromis entre performance et coût pour les applications corrosives courantes. L'acier duplex 2205 est le matériau de prédilection pour les saumures et les eaux à forte teneur en chlorures. Les vannes revêtues supportent les produits chimiques agressifs, tandis que les alliages de nickel sont réservés aux procédés extrêmement corrosifs.Remarques finales de GEKO ValveLe choix des matériaux ne doit jamais reposer uniquement sur le coût. Une vanne bon marché qui tombe en panne prématurément engendrera des temps d'arrêt et des coûts de maintenance bien plus importants. Communiquez les caractéristiques de votre fluide, sa température, sa pression et sa concentration chimique à l'équipe d'ingénieurs de GEKO afin de sélectionner le matériau de vanne à bille parfaitement adapté à votre application industrielle.
    EN SAVOIR PLUS
  • Quel matériau de vanne à bille est le mieux adapté à votre application ? | Vanne GEKO
    Quel matériau de vanne à bille est le mieux adapté à votre application ? | Vanne GEKO
    Oct 14, 2026
    Quel matériau de vanne à bille est le mieux adapté à votre application ?Choisir le bon matériau pour une vanne à bille est une décision cruciale pour la fiabilité des procédés. Même une vanne à bille de conception optimale subira une défaillance prématurée si les matériaux de son corps, de sa bille et de son siège sont incompatibles avec le fluide, la température, la pression et l'environnement chimique. Face à un large éventail d'options, allant de l'acier au carbone WCB et de l'acier inoxydable à l'acier duplex, en passant par le revêtement PFA et les alliages spéciaux, les ingénieurs et les équipes d'approvisionnement ont besoin d'un cadre clair pour choisir les matériaux adaptés à leurs conditions de fonctionnement précises. Ce guide présente les matériaux courants pour vannes à bille, leurs avantages, leurs limites et leurs cas d'utilisation idéaux afin de vous aider à sélectionner la vanne à bille GEKO la mieux adaptée à votre système.Facteurs clés déterminant le matériau des vannes à billeAvant de comparer les matériaux, il convient de vérifier quatre paramètres clés du procédé. Le fluide et sa concentration chimique déterminent le risque de corrosion. La température de fonctionnement influe sur la ténacité du matériau, sa résistance au fluage et l'étanchéité. La pression de service définit l'épaisseur de paroi et les exigences de résistance mécanique. Parmi les autres facteurs, citons la teneur en chlorures, les particules abrasives, la fréquence de commutation cyclique et les exigences d'hygiène pour les applications alimentaires ou pharmaceutiques.  Vannes à bille en acier au carbone WCB / acier forgé A105L'acier au carbone moulé WCB et l'acier au carbone forgé A105 sont des solutions économiques et à haute résistance pour les milieux non corrosifs. Ils offrent des performances fiables à haute température et conviennent aux canalisations de vapeur, d'air comprimé, de fioul et de gaz naturel dans les centrales électriques, les systèmes thermiques et les applications pétrolières et gazières en général. L'acier au carbone est performant de -29 °C à environ 425 °C, mais il rouille rapidement au contact de l'eau, des acides ou des fluides riches en chlorures. Il est déconseillé pour les applications en milieu humide corrosif, la distribution d'eau potable ou les lignes de traitement chimique.Vannes à bille en acier inoxydable SS304 (CF8)L'acier inoxydable SS304 est le matériau standard pour les vannes à bille résistantes à la corrosion, utilisées dans le traitement de l'eau, l'eau claire, les fluides faiblement alcalins et la tuyauterie extérieure en général. Il offre une bonne résistance à l'oxydation et une excellente robustesse à basse température, ce qui le rend populaire pour les applications industrielles et sanitaires générales. L'acier inoxydable SS304 convient aux eaux faiblement chlorées, mais il est sensible à l'eau salée, à la saumure et aux milieux fortement chlorés, où une corrosion par piqûres se développe avec le temps.Vannes à bille en acier inoxydable SS316 / 316L (CF8M / CF3M)L'acier inoxydable SS316 contient du molybdène, ce qui améliore considérablement sa résistance aux chlorures, aux acides faibles et à de nombreux solvants chimiques. C'est l'acier inoxydable le plus couramment utilisé dans les usines chimiques, le prétraitement des installations de dessalement, l'industrie agroalimentaire et les circuits marins non marins. Les variantes à faible teneur en carbone 316L réduisent la corrosion intergranulaire après soudage et sont privilégiées pour les applications chimiques continues de longue durée. Pour la plupart des applications industrielles corrosives courantes, l'acier inoxydable SS316 est la solution de référence pour remplacer l'acier inoxydable SS304.Vannes à bille en acier inoxydable duplex 2205L'acier inoxydable duplex 2205 allie une résistance mécanique élevée à une excellente résistance à la corrosion par piqûres due aux chlorures. Il surpasse l'acier inoxydable 316 en eau saumâtre, en eau de mer, en saumure et en milieux modérément acides. Les vannes à boisseau sphérique duplex sont largement utilisées dans les usines de dessalement, les réseaux auxiliaires offshore et les systèmes d'eau des mines. Il offre un bon compromis entre résistance et résistance à la corrosion sans recourir à des alliages de nickel coûteux, bien que sa plage de températures d'utilisation soit plus restreinte que celle de nombreux autres aciers inoxydables.Vannes à bille revêtues de PFA/PTFELes vannes à boisseau sphérique revêtues de PFA et de PTFE sont constituées d'un corps en acier au carbone ou en acier inoxydable et d'un revêtement en fluoropolymère en contact avec le fluide. Ce revêtement est chimiquement inerte face à la plupart des acides forts, des bases et des solvants agressifs. Ces vannes sont privilégiées pour les procédés chimiques exigeants où les alliages métalliques ne peuvent résister. Elles ne conviennent pas à la vapeur à haute température ni aux boues abrasives susceptibles de rayer le revêtement.Vannes à bille en alliages spéciaux : Hastelloy, alliage 20, MonelPour les environnements extrêmement corrosifs tels que les acides concentrés, les gaz acides, le sulfure d'hydrogène et les produits chimiques oxydants, GEKO fournit des vannes à boisseau sphérique fabriquées en Hastelloy C276, en alliage 20 et en Monel. Ces alliages de haute technologie résistent à la corrosion localisée et à la fissuration sous contrainte dans des environnements qui attaquent l'acier inoxydable 316 et l'acier duplex. Leur coût est plus élevé et ils sont réservés aux applications chimiques critiques, à l'hydrogène et aux procédés à haut risque.Correspondance des matériaux du siège et du joint (et pas seulement du corps)Le matériau du corps de vanne ne garantit pas à lui seul une étanchéité fiable. Les matériaux des sièges doivent également être adaptés au procédé. Les sièges en PTFE assurent une étanchéité parfaite pour la plupart des fluides propres jusqu'à des températures modérées. Le FKM (Viton) convient aux huiles et aux hydrocarbures. Les sièges métalliques sont privilégiés pour les hautes températures, les fluides abrasifs et les cycles fréquents. Les sièges en PEEK offrent une résistance à l'usure exceptionnelle pour les applications cycliques exigeantes. Une inadéquation entre le matériau du siège et le fluide est une cause fréquente de fuite, même lorsque le corps de vanne est correctement spécifié.Guide rapide d'applicationVapeur, huile, air comprimé : acier au carbone WCB / A105Eau propre, fluide doux de qualité alimentaire : SS304Service chimique général, corrosif à faible teneur en chlorures : SS316 / 316LEau de mer, saumure, eau à forte teneur en chlorures : acier inoxydable duplex 2205Acides forts et produits chimiques agressifs : vanne à bille revêtue de PFAGaz acide, milieux corrosifs concentrés : alliage Hastelloy ou nickelRecommandations finales de GEKO ValveLe matériau idéal pour une vanne à bille est celui qui offre le meilleur compromis entre résistance à la corrosion, plage de températures et de pressions, durée de vie et budget. Le surdimensionnement avec des alliages exotiques engendre des coûts inutiles, tandis qu'un sous-dimensionnement peut entraîner des arrêts imprévus et des risques pour la sécurité. En cas de doute sur la compatibilité des matériaux avec votre fluide de process, n'hésitez pas à communiquer les données relatives à votre fluide, sa température, sa pression et sa concentration à l'équipe d'ingénierie de GEKO afin d'obtenir une recommandation de matériau fiable.
    EN SAVOIR PLUS
  • Comment une vanne papillon s'ouvre-t-elle et se ferme-t-elle ? Guide d'utilisation complet | GEKO Valve
    Comment une vanne papillon s'ouvre-t-elle et se ferme-t-elle ? Guide d'utilisation complet | GEKO Valve
    Oct 09, 2026
    Comment une vanne papillon s'ouvre-t-elle et se ferme-t-elle ? Guide d'utilisation completLes vannes papillon sont les dispositifs de régulation de débit à quart de tour les plus utilisés dans les réseaux de canalisations industriels et municipaux. De nombreux ingénieurs et spécialistes des achats les choisissent. vannes papillon industrielles Malgré leur taille compacte et leurs avantages économiques, le fonctionnement mécanique complet d'une vanne papillon reste souvent mal compris. Contrairement aux vannes à guillotine et aux vannes à soupape à course linéaire, les vannes papillon reposent sur un mouvement de rotation précis pour modifier le débit dans une canalisation. Cet article explique en détail le processus d'ouverture et de fermeture, la logique mécanique des différents modèles de vannes, les modes d'actionnement et les principes d'étanchéité.1. Principe de base d'ouverture et de fermeture des vannes papillonL'ouverture et la fermeture complètes d'une vanne papillon s'effectuent par l'intermédiaire d'une rotation d'un quart de tour à 90 degrésLes principaux éléments mobiles comprennent la tige de la vanne et le disque papillon interne. La tige reçoit le couple d'actionneurs manuels ou automatisés et entraîne la rotation horizontale du disque à l'intérieur du tuyau, permettant ainsi l'ouverture complète, la fermeture complète et des états de régulation intermédiaires.Processus de fermeture (90° → 0°)Le disque pivote progressivement perpendiculairement au sens d'écoulement du fluide, rétrécissant continuellement le passage. À 0 degré, il plaque complètement le disque contre le siège de la vanne, bloquant la canalisation et assurant une étanchéité parfaite.Processus d'ouverture (0° → 90°)Le disque tourne parallèlement à la direction du fluide, augmentant progressivement la section de passage. À 90 degrés, le disque est complètement ouvert, minimisant la résistance à l'écoulement et permettant un passage maximal du fluide. Ce simple mécanisme de rotation est ce qui rend vannes papillon à plaquettes et vannes papillon à oreilles très populaire pour la tuyauterie de grand diamètre.2. Processus d'action mécanique complet Le cycle d'ouverture et de fermeture suit une chaîne de transmission mécanique fixe, assurant un fonctionnement précis et stable :Tout d'abord, le dispositif de commande (levier, réducteur, actionneur pneumatique ou électrique) génère un couple de rotation. Ce couple est transmis à la tige centrale de la vanne par l'arbre d'entraînement. La structure intégrée tige-disque tourne de manière synchrone, sans course morte. Lors du mouvement, le disque s'écarte progressivement du siège d'étanchéité ou s'y comprime. Enfin, le dispositif de fin de course mécanique bloque l'angle pour finaliser l'ouverture ou la fermeture.3. Logique d'ouverture et de fermeture différente selon la structure de la vanneLes vannes papillon concentriques et excentrées présentent des différences évidentes en termes de frottement à l'ouverture et à la fermeture, ce qui influe directement sur leur durée de vie et leur stabilité de fonctionnement :3.1 Fonctionnement de la vanne papillon concentriqueLes vannes papillon concentriques présentent des centres de tige, de disque et de tuyauterie qui se chevauchent. Lors de chaque cycle d'ouverture et de fermeture, le disque reste en contact et en friction constants avec le siège. Leur fonctionnement est simple et économique, ce qui les rend adaptées à la commutation basse fréquence des réseaux de traitement d'eau et de CVC conventionnels.3.2 Vanne papillon à triple excentration : fonctionnement sans frottementvannes papillon à triple excentration Adopter une structure décalée tridimensionnelle. Lors de l'ouverture, le disque se sépare instantanément du siège sans frottement. Lors de la fermeture, le disque n'entre en contact avec le siège qu'en position de verrouillage finale. Ce mécanisme d'ouverture et de fermeture sans frottement réduit considérablement l'usure du siège, faisant de ce modèle un produit de choix. vannes papillon robustes Adapté aux canalisations industrielles à haute température, haute pression et à commutation fréquente.4. Coordination de l'étanchéité lors de l'ouverture et de la fermetureDifférents types de joints correspondent à différentes caractéristiques mécaniques d'ouverture et de fermeture :4.1 Vanne papillon à siège souplevannes papillon à siège souple Les sièges en EPDM ou NBR s'appuient sur la compression élastique pour garantir une étanchéité parfaite en position fermée. À la fermeture, le disque comprime délicatement le siège élastique afin de combler les moindres interstices. À l'ouverture, le siège élastique reprend automatiquement sa forme initiale. Ce mode d'ouverture et de fermeture flexible assure une étanchéité parfaite pour l'eau et les gaz.4.2 Vanne papillon à siège métalliquevannes papillon à siège métallique Ils adoptent un ajustement métal sur métal de précision. Le processus d'ouverture et de fermeture assure un ajustement et une séparation mécaniques rigides. Grâce à leur haute résistance à l'usure et aux températures élevées, ils maintiennent des performances de commutation stables même dans des conditions de travail difficiles, telles que la vapeur à haute température et les boues abrasives.5. Modes d'ouverture et de fermeture des vannes papillon automatiséesLes canalisations industrielles modernes utilisent des vannes papillon automatisées pour assurer un contrôle intelligent de l'ouverture et de la fermeture :Vanne papillon pneumatiqueActionné par air comprimé, il effectue des cycles d'ouverture et de fermeture rapides en quelques secondes. Grâce à sa conception antidéflagrante, il est largement utilisé dans la commutation des canalisations des industries chimiques et pétrochimiques.vanne papillon électriqueActionné par des vérins électriques, il offre une vitesse stable, un positionnement angulaire précis et une commande à distance. Il prend en charge l'ouverture/fermeture différée et le positionnement intermédiaire, et convient aux systèmes de canalisations intelligents.Vanne papillon manuelleActionné par un levier ou une manivelle, il permet une ouverture et une fermeture manuelles sur site, économiques et pratiques pour les scénarios d'utilisation à faible fréquence.6. Défauts et causes courants d'ouverture et de fermetureBlocage de la vanneCausé par le dépôt de sédiments, le vieillissement du siège ou un couple d'actionneur insuffisantFermeture incomplète et fuiteDécalage du disque, usure du siège ou corps étrangers obstruant la surface d'étanchéitéVitesse d'ouverture et de fermeture lente: Pression d'air pneumatique insuffisante ou écart des paramètres de l'actionneur électrique7. Performances d'ouverture et de fermeture précises de la vanne GEKOToutes les vannes papillon GEKO adoptent une structure de rotation optimisée, garantissant une ouverture et une fermeture souples, fluides et précises. Notre gamme complète de produits, incluant les vannes papillon à plaquette, à oreilles, à siège souple, à siège métallique et à triple excentration, assure une commutation sans frottement, une étanchéité stable et une longue durée de vie. Automatisation vannes papillon modulantes Permet l'ouverture et la fermeture à angle arbitraire, répondant aux exigences d'isolation et de contrôle de la régulation des systèmes de tuyauterie industriels modernes.
    EN SAVOIR PLUS
  • Quel est le rôle d'une vanne papillon dans les systèmes de tuyauterie ? | GEKO Valve
    Quel est le rôle d'une vanne papillon dans les systèmes de tuyauterie ? | GEKO Valve
    Oct 09, 2026
    Quel est le rôle d'une vanne papillon dans les systèmes de tuyauterie ?Les réseaux de canalisations industriels et municipaux transportent des liquides, des gaz et des boues à travers de vastes installations, nécessitant des systèmes de régulation de débit fiables pour garantir la sécurité et la prévisibilité des opérations. La vanne papillon, vanne quart de tour très répandue, remplit de multiples fonctions essentielles au sein des systèmes de canalisations. Sa conception compacte, son corps léger et ses modes de fonctionnement flexibles en font un choix privilégié pour de nombreuses conceptions de canalisations, des grands réseaux d'eau potable aux lignes de traitement chimique. Cet article détaille les principaux rôles des vannes papillon dans les systèmes de canalisations et leurs atouts majeurs.1. Isolation des fluides pour la maintenance des pipelines et l'arrêt d'urgenceL'une des principales fonctions d'une vanne papillon est l'isolation positive. Lorsqu'un segment de canalisation, une pompe ou un équipement en aval nécessite une inspection ou une réparation, les opérateurs ferment la vanne papillon pour interrompre complètement le flux de fluide. En cas d'urgence, comme une surpression dans la canalisation ou une panne d'équipement, elle permet une fermeture rapide de la conduite afin de prévenir les déversements et les dommages au système. Les vannes papillon à oreilles et à brides sont couramment utilisées pour l'isolation, avec des sièges en PTFE ou en EPDM assurant une étanchéité parfaite.2. Régulation et étranglement du débitAu-delà de leur simple fonction marche/arrêt, les vannes papillon sont largement utilisées pour le réglage du débit. En faisant pivoter le disque jusqu'à des positions d'ouverture partielle, la vanne ajuste la section de passage, contrôlant ainsi le volume et la vitesse du fluide circulant dans la tuyauterie. Cette fonction contribue à stabiliser la pression et à maintenir des débits constants pour des processus tels que la distribution d'eau, la circulation de fluides de chauffage, ventilation et climatisation (CVC) et le transfert de produits chimiques. Il est important de noter qu'un réglage précis exige une sélection appropriée des matériaux afin d'éviter l'érosion du disque par les fluides à grande vitesse.3. Contrôle de la pression et atténuation des surtensionsLes vannes papillon contribuent à la gestion de la pression dans les canalisations. Leur ouverture et leur fermeture progressives permettent d'atténuer les pics de pression dus au démarrage et à l'arrêt des pompes. Dans les réseaux de canalisations de grand diamètre, les vannes papillon à actionnement lent contribuent à réduire les coups de bélier susceptibles d'endommager les raccords et les instruments. Des actionneurs pneumatiques ou électriques sont souvent associés aux vannes papillon pour la régulation automatisée de la pression dans les réseaux de canalisations modernes. 4. Déviation et inversion du sens d'écoulementDans les réseaux de tuyauterie à plusieurs branches, des ensembles de vannes papillon fonctionnent de concert pour diriger le fluide vers différentes branches. Par exemple, dans les stations d'épuration, elles permettent de commuter le flux entre les batteries de filtres, ou, dans les réseaux de chauffage urbain, de rediriger l'eau chaude vers différentes zones d'un bâtiment. Ceci évite d'avoir à arrêter l'ensemble du système de tuyauterie lors du changement de flux du fluide de traitement.5. Prévention du reflux (fonction auxiliaire)Bien que les vannes papillon ne soient pas des clapets anti-retour dédiés, des vannes papillon correctement spécifiées peuvent contribuer à limiter les reflux indésirables dans certaines applications de tuyauterie à faible risque. Pour une protection anti-refoulement critique, elles sont généralement associées à des clapets anti-retour dédiés au sein d'un système de sécurité complet de tuyauterie.Principaux avantages des vannes papillon pour les réseaux de canalisationsConception compacte : beaucoup plus mince que les vannes à guillotine ou à soupape, idéale pour les installations de tuyauterie à espace réduit.Légèreté : Réduit la charge structurelle sur les supports de tuyauterie, diminuant ainsi le coût global du projetFonctionnement rapide par quart de tour : options d’actionnement manuel, par engrenage, pneumatique ou électrique disponiblesLarge gamme de tailles : Convient aussi bien aux petites lignes de production qu'aux canalisations principales de grand diamètre.Options résistantes à la corrosion : vannes papillon revêtues disponibles pour les milieux chimiques corrosifsConseils de sélection en fonction des rôles de la tuyauterieChoisissez des vannes papillon à siège souple pour l'isolement des eaux potables et usées. Pour les fluides corrosifs, les vannes papillon à revêtement PTFE sont recommandées. Si une commande automatique est nécessaire, spécifiez des actionneurs pneumatiques ou électriques compatibles avec les systèmes de contrôle de l'installation. Vérifiez la classe de pression, le standard de bride et le matériau du siège en fonction du fluide transporté et de la température de service.RésuméDans les réseaux de canalisations, les vannes papillon remplissent cinq fonctions principales : l’isolation des fluides, la régulation du débit, la gestion de la pression, la dérivation du flux et la protection anti-retour. Grâce à leur format compact et à la diversité des modes d’actionnement, les vannes papillon assurent une régulation fiable du débit dans les réseaux d’eau, de produits chimiques, d’énergie et de CVC. Le choix d’une vanne papillon adaptée garantit un fonctionnement stable et durable des canalisations et réduit les temps d’arrêt imprévus.
    EN SAVOIR PLUS
  • Comment fonctionnent les vannes papillon dans les stations de traitement des eaux ? | GEKO Valve
    Comment fonctionnent les vannes papillon dans les stations de traitement des eaux ? | GEKO Valve
    Oct 09, 2026
    Comment fonctionnent les vannes papillon dans les stations de traitement des eaux ?Les stations de traitement d'eau dépendent d'équipements de régulation de débit fiables et économiques pour gérer la prise d'eau brute, le dosage chimique, la filtration, la désinfection et le rejet des effluents. Les vannes papillon sont largement privilégiées à toutes les étapes du traitement de l'eau grâce à leur format compact, leur ouverture rapide par quart de tour, leur légèreté et leur prix compétitif. Comparées aux vannes à guillotine encombrantes, les vannes papillon permettent un gain de place et réduisent la charge structurelle sur les canalisations de grand diamètre, fréquentes dans les usines de traitement d'eau. Cet article explique le fonctionnement des vannes papillon dans les principaux procédés de traitement de l'eau et leurs avantages pratiques.Principe de fonctionnement de base du service de traitement de l'eauUne vanne papillon utilise un disque circulaire monté sur un axe central. Lors d'une rotation de 90 degrés, le disque s'oriente parallèlement ou perpendiculairement au flux du fluide. En position complètement ouverte, l'eau s'écoule avec une résistance minimale ; en position fermée, le disque appuie contre le siège pour interrompre le flux. Entre les positions ouverte et fermée, une rotation partielle permet de moduler le débit d'eau. La plupart des vannes papillon utilisées dans le traitement de l'eau sont équipées de sièges en caoutchouc souple, tels que l'EPDM, garantissant une étanchéité parfaite pour les eaux propres et les eaux usées. Applications typiques à l'intérieur des stations de traitement des eaux1. Station de prise d'eau brute et de pompageLes vannes papillon sont installées sur les conduites d'aspiration et les sorties de pompes afin d'isoler les canalisations lors de la maintenance des pompes. Elles coupent rapidement l'arrivée d'eau brute provenant des rivières, des lacs ou des réservoirs, protégeant ainsi les unités de filtration en aval. Les vannes papillon de grande taille, à ailettes ou à oreilles, sont généralement privilégiées en raison de leur facilité d'installation entre les brides de tuyauterie.2. Bassins de coagulation, de floculation et de sédimentationDans les bassins de sédimentation, des vannes papillon régulent le débit entre les chambres de traitement. Les opérateurs ajustent l'angle du disque pour équilibrer la vitesse de l'eau, favorisant ainsi la formation de flocs stables et la décantation des solides. Les versions manuelles ou à engrenages sont couramment utilisées pour les applications nécessitant des cycles marche/arrêt fréquents et un débit modéré.3. Systèmes de filtrationLes filtres à sable et les batteries de filtres à charbon actif utilisent des vannes papillon pour alterner entre les cycles de filtration et de lavage à contre-courant. Ces vannes isolent les unités de filtration individuelles, permettant ainsi le lavage à contre-courant d'une cuve sans interrompre le traitement de l'ensemble de la chaîne. Les sièges en EPDM résistent à l'usure due aux rinçages périodiques et à l'eau chargée de particules.4. Lignes de désinfection et de dosage chimiquePour les canalisations de chlore, d'hypochlorite de sodium ou de produits chimiques d'ajustement du pH, les vannes papillon revêtues empêchent la corrosion due aux additifs chimiques. Elles assurent une isolation fiable pour la maintenance des doseurs et des chambres de mélange.5. Rejet des effluents et sortie des eaux uséesAvant le rejet de l'eau traitée, des vannes papillon régulent le débit et servent de dispositifs d'arrêt d'urgence. Les vannes papillon à oreilles sont souvent privilégiées pour les applications en bout de ligne, permettant une isolation par bride borgne si nécessaire.Principaux critères de sélection des vannes papillon pour le traitement de l'eauMatériau du siège : l’EPDM est la norme pour l’eau propre ; choisissez des sièges plus résistants à l’usure pour les eaux usées contenant des matières en suspension.Matériau du corps : La fonte ductile est l'option la plus courante et la plus économique pour les projets hydrauliques.Actionnement : boîte de vitesses manuelle pour une utilisation occasionnelle ; actionneurs pneumatiques ou électriques pour la commande SCADA automatisée de l’installation.Pression nominale : Correspond à la pression de service de la canalisation et à la surpression au démarrage et à l’arrêt de la pompe.Type de vanne : vannes papillon à plaquette pour installation compacte ; vannes papillon à oreilles pour service en cul-de-sacAvantages des vannes papillon dans les stations de traitement d'eauLeur conception légère réduit les coûts d'entretien des canalisations, tandis que leur fonctionnement rapide par quart de tour accélère l'arrêt d'urgence. Faciles à automatiser pour les stations de traitement d'eau intelligentes modernes, elles nécessitent moins de maintenance que de nombreuses autres vannes. Leur principal inconvénient réside dans leur inadéquation aux fluides tels que la vapeur haute pression ou les boues épaisses et très abrasives, qui requièrent des solutions de vannes spécifiques.RésuméDe la prise d'eau brute au rejet final, en passant par la filtration et le traitement chimique, les vannes papillon constituent des éléments polyvalents d'isolation et de régulation du débit tout au long du processus de traitement de l'eau. Des vannes papillon correctement dimensionnées, avec des matériaux de siège et de corps adaptés, permettent aux stations de traitement d'eau de garantir un fonctionnement stable, de réduire les temps d'arrêt et de diminuer les coûts globaux de projet et de maintenance.
    EN SAVOIR PLUS
  • Qu'est-ce qu'une vanne papillon et quels sont ses principaux composants ? | GEKO Valve
    Qu'est-ce qu'une vanne papillon et quels sont ses principaux composants ? | GEKO Valve
    Sep 29, 2026
     Qu'est-ce qu'une vanne papillon et quels sont ses principaux composants ?La vanne papillon est un dispositif de régulation de débit à quart de tour très répandu dans les réseaux de canalisations municipaux et industriels. Elle permet de réguler, de moduler ou d'interrompre complètement le débit d'un fluide. Sa conception compacte et légère la rend beaucoup plus compacte que les vannes à boisseau sphérique ou les vannes à guillotine, notamment pour les canalisations de grand diamètre. De nombreux nouveaux acheteurs et ingénieurs d'usine souhaitent comprendre précisément le fonctionnement d'une vanne papillon et comment ses composants internes interagissent pour garantir une performance fiable. Cet article présente la définition, le fonctionnement principal et tous les composants clés d'une vanne papillon. vanne papillon. Définition et fonction principale d'une vanne papillonDans sa forme la plus simple, une vanne papillon contrôle un fluide en faisant tourner un disque circulaire à l'intérieur de la canalisation. Une rotation de 90 degrés permet de basculer la vanne entre une position complètement ouverte et une position complètement fermée. Elle peut également rester dans des positions intermédiaires pour réguler le débit. vannes papillon à plaquettes et vannes papillon à oreilles sont les deux styles de carrosserie les plus courants, tandis que les designs décalés comme vannes papillon à triple excentration Conçues pour résister aux conditions exigeantes de haute température et de haute pression, les vannes papillon fonctionnent avec l'eau, l'air, le gaz et de nombreux fluides chimiques dans les secteurs du traitement de l'eau, du CVC, de l'énergie et de la chimie.Composants clés d'une vanne papillon1. Corps de vanneLe corps de vanne constitue l'enveloppe principale sous pression et se raccorde à la canalisation. Les corps de type wafer s'insèrent entre deux brides de tuyauterie sans pattes de fixation. Les corps à pattes de fixation sont dotés de pattes filetées intégrées à la vanne pour un maintien sûr des brides. Robuste vannes papillon à siège métallique Utilisez des corps en fonte, en fonte ductile, en acier inoxydable ou en acier allié pour résister aux environnements de travail difficiles.2. Disque papillonLe disque est la plaque circulaire située à l'intérieur du corps de la vanne et qui bloque ou laisse passer le fluide. Il tourne avec la tige de la vanne. La forme du disque influe directement sur la résistance à l'écoulement. Les vannes concentriques utilisent un disque plat ; les vannes à double et triple excentration utilisent des disques profilés afin de réduire le frottement du siège lors de la rotation. Pour les fluides corrosifs, les disques sont revêtus ou fabriqués en acier inoxydable pour prolonger leur durée de vie.3. Tige de valveLa tige est un axe traversant le corps de la vanne et fixé solidement au disque. Elle transmet le couple de l'actionneur ou du volant pour faire tourner le disque. La plupart des tiges sont fabriquées en acier inoxydable haute résistance pour résister à la torsion et à la corrosion. De nombreux modèles utilisent une liaison tige-disque monobloc afin d'éliminer le jeu et d'améliorer la précision du contrôle.4. Siège / Joint d'étanchéitéLe siège crée la surface de contact étanche entre le disque et le corps de la vanne. vannes papillon à siège souple Pour une étanchéité parfaite avec des fluides propres, utilisez des sièges en élastomère comme l'EPDM ou le PTFE. Les versions à siège métallique utilisent des surfaces d'étanchéité métal sur métal et sont adaptées aux fluides à haute température, abrasifs ou à vapeur, pour lesquels les sièges en caoutchouc ne résistent pas. 5. Joints d'étanchéité et garnitures de tigeLes joints de tige empêchent les fuites de fluide le long de la tige à sa sortie du corps de vanne. Les bagues d'étanchéité ou les joints toriques constituent la barrière principale. Ils sont essentiels pour prévenir les émissions fugitives, notamment dans les applications chimiques et pétrolières et gazières.6. Actionneur / Unité de commandeL'actionneur fournit le couple nécessaire à la rotation de la tige et du disque. Les versions manuelles utilisent une manivelle ou un levier. vannes papillon pneumatiques Utiliser de l'air comprimé pour une commande marche/arrêt rapide ou modulante. vannes papillon électriques Permettent une commande automatisée à distance et un réglage précis du débit. Des positionneurs peuvent être associés à des actionneurs modulants pour maintenir des angles de disque précis.Comment ces composants fonctionnent ensembleLorsque l'actionneur actionne la tige de la vanne, le disque tourne à l'intérieur du corps. En position fermée, le disque appuie contre le siège pour bloquer le fluide. En position ouverte, le disque tourne parallèlement au flux, permettant ainsi le passage du fluide. Toutes les pièces doivent être parfaitement adaptées à la pression de service, à la température et au fluide. Un matériau inadapté, qu'il s'agisse du siège ou du disque, entraînera rapidement des fuites et une défaillance prématurée.Gamme de vannes papillon GEKOGEKO Valve fournit des ensembles complets de vannes papillon composés de pièces de haute qualité. Notre gamme comprend des vannes papillon à siège souple et à siège métallique, concentriques, à double et triple excentration, disponibles en versions à brides, à oreilles et à brides, avec actionneurs manuels, pneumatiques ou électriques, pour des projets industriels et municipaux dans le monde entier.9 mots clés SEO essentielsVanne papillon à plaquette, vanne papillon à oreilles, vanne papillon à triple excentration, vanne papillon à siège souple, vanne papillon à siège métallique, vanne papillon pneumatique, vanne papillon électrique, vanne papillon automatisée, vanne papillon renforcée
    EN SAVOIR PLUS
1 2 3 4 5 6 7 8 9 10 11 12 13
Un total de 13pages

laisser un message

laisser un message
Si vous êtes intéressé par nos produits et souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dès que possible.
SOUMETTRE

Maison

PRODUITS

contact